同样的碳氮共渗工艺,为何您的 S20C 调角器总是不耐磨?
在汽车座椅核心安全部件——调角器(Recliner)的制造中,S20C 和 C20E 是两款极其常见的冷轧钢带用材。调角器内部的精密齿轮需要承受极高的交变载荷,因此终端工厂通常会采用“冲压成型 + 碳氮共渗热处理”的工艺,以求获得高硬度、高耐磨的表面。
近期,一位专供乘用车座椅调角器的客户向我们倒苦水:他们一直使用常规的 S20C 冷轧钢带。尽管热处理车间严格执行了碳氮共渗工艺,但生产出来的调角器质量极不稳定。不仅批次间的热处理硬度波动大,而且齿轮在疲劳测试中磨损严重,导致调角器装配后“间隙过大,有旷量”。因为质量上不去,他们始终只能接一些低端车型的代工订单。
客户十分困惑:都是 20 碳含量的低碳钢,为什么工艺没变,产品就是不达标?作为懂技术的现货商,上海有象的技术团队介入后指出:问题根本不在于热处理温度,而在于材料底层的“合金基因”与冷轧时的“组织重构”不到位。
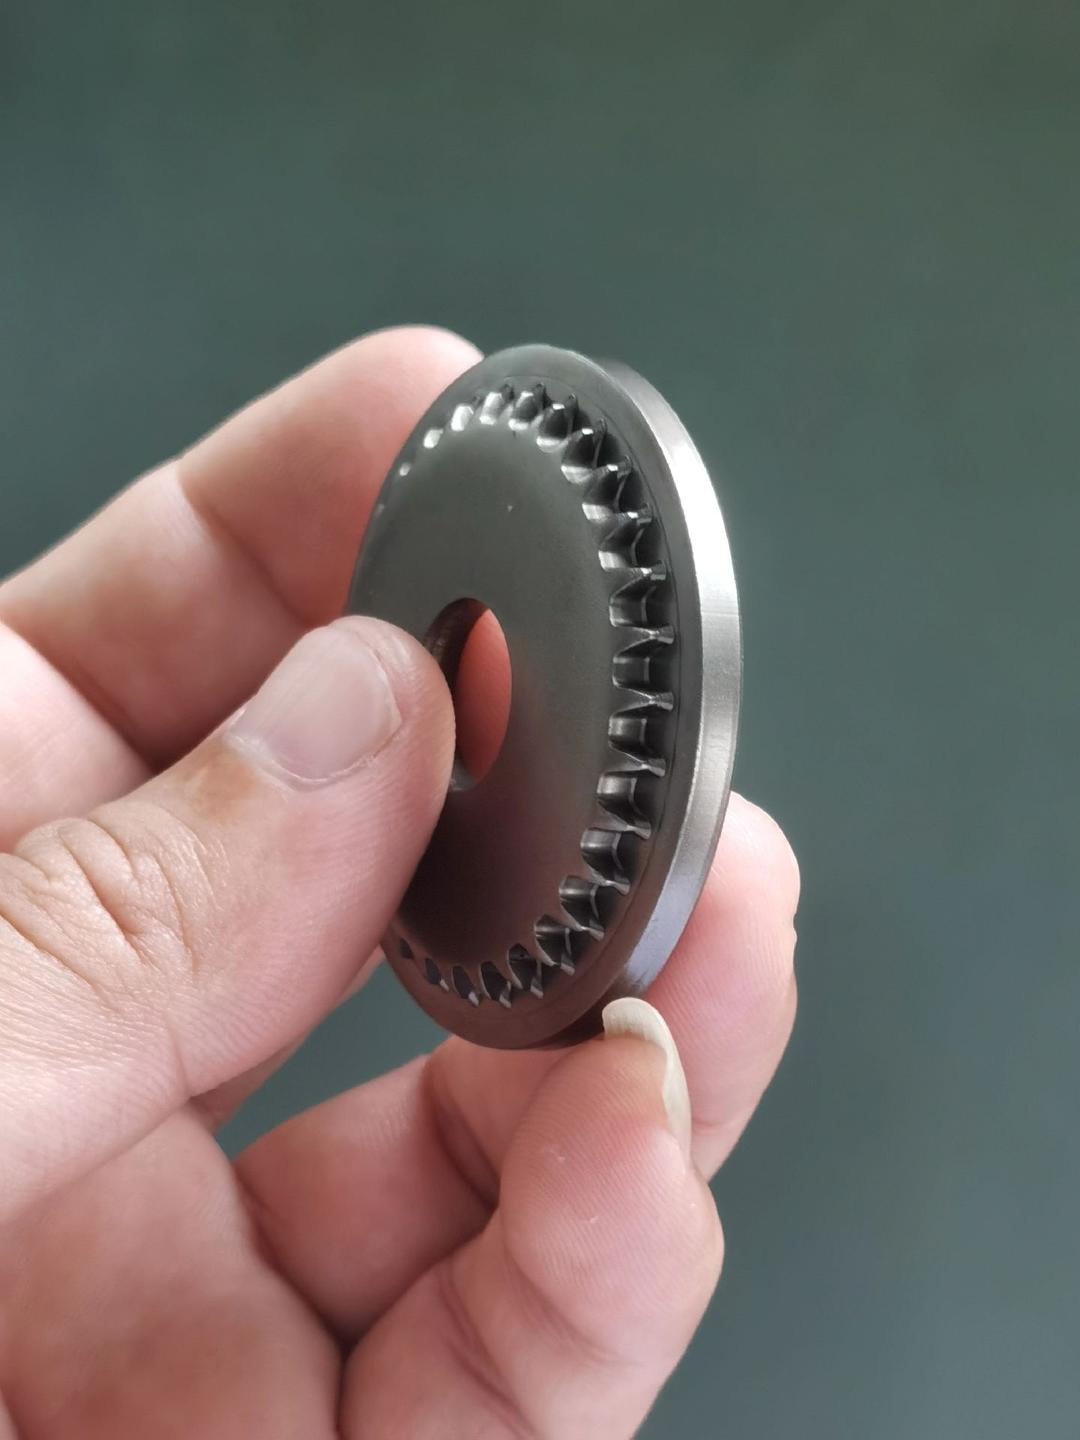
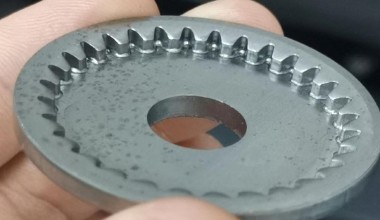
(C20E制成品)
1. 痛点解码:S20C 的先天局限与晶粒粗大陷阱
常规的 S20C 是一款基础的优质碳素钢,成分相对单一。在进行高温碳氮共渗时,如果没有细化晶粒的元素阻碍,S20C 内部的奥氏体晶粒极易迅速长大。晶粒一旦粗大,不仅会导致淬火后硬度不均匀,更会致命地降低材料的表面耐磨性与抗疲劳强度。这就是客户产品“不耐磨、硬度不稳”的物理根源。
2. 【技术解决方案】:C20E 微合金化与大压下比冷轧
为了帮助客户打入高端主机厂供应链,上海有象直接为其锁定了升级方案:采用含微合金元素的特调 C20E 冷轧钢带,配合精密重压延工艺。
-
母卷基因跃升(Mn+B 微合金化): 我们依托宝钢股份及梅钢技术中心的技术支撑,定向匹配了特别添加微量 锰 (Mn) 元素和 硼 (B) 元素的 C20E 优质热轧母卷。锰元素能显著提升基体强度与淬透性;极其微量的硼元素则能在碳氮共渗的高温下,死死“钉住”晶界,强效细化晶粒。这使得 C20E 在热处理后的耐磨性远超普通 S20C。
-
大压下比的物理粉碎: 优良的成分需要匹配极致的冷轧。我们动用高刚性的 AGC 650 可逆式精密冷轧机组,针对这批 C20E 实施了大压下比冷轧工艺。强烈的冷作形变彻底击碎了原始组织,使得碳化物分布极其均匀。
-
极限公差消灭“间隙”: 调角器的高端质感来源于“零间隙”。依托进口轧机的液压厚度自控系统,我们将该批次钢带的厚度公差严格锁死在 ±0.02mm 级别。极高的尺寸精度,确保了冲压出的调角器齿轮在装配时紧密咬合,彻底消除了操作旷量。
3. 赋能高端汽配,打通三大核心材质
客户改用我们定制的 C20E 冷轧钢带后,调角器不仅热处理硬度极其稳定,疲劳耐磨寿命更是翻倍,顺利通过了高端车型的性能验收。
在www.ushinedev.com,我们不只是卖材料,我们更是您冲击高端制造的工艺智囊。我们长期深耕三大核心材质阵列:以 C20E、DC01-DC06 为代表的优质碳素钢及冷成形钢;以 SCM415、16MnCr5 为代表的低合金高强结构钢;以及各类超薄不锈钢及特种钢。 如果您也正在为汽车冲压件的耐磨性、热处理变形或间隙过大而苦恼,请停止无效试错。欢迎随时联系我们,获取专业的材料解决方案、现货供应清单、规格定制评估及批发单价咨询。
【C20E/S20C 冷轧钢带与汽配加工 FAQ】
-
Q:做汽车调角器,为什么推荐用 C20E 替代普通的 S20C 钢带?
-
A: 虽然两者碳含量相近,但高端的 C20E 在冶炼时往往添加了锰(Mn)和硼(B)等微合金元素。这些元素在调角器进行“碳氮共渗”热处理时,能显著细化晶粒、提高淬透性,从而大幅增强齿轮的表面耐磨性和硬度稳定性,避免 S20C 易出现的晶粒粗大和磨损痛点。
-
-
Q:如何通过冷轧工艺,缩小调角器装配时的旷量(间隙)?
-
A: 调角器的间隙很大程度受制于钢带的厚度公差与板型平直度。懂技术的现货商(如上海有象)会采用 AGC 精密可逆冷轧机组实施“大压下比”轧制,不仅能均匀微观组织,更能将成品厚度公差严控在 ±0.02mm 级别,确保冲压件高精度咬合,消除装配旷量。
-
-
Q:上海有象提供 C20E 或 S20C 这类优质碳素钢的现货与定制吗?
-
A: 完全提供。我们依托宝武体系优质母材,常年深耕优质碳素结构钢及低合金高强钢。针对汽车调角器、精冲齿轮等高要求部件,我们提供厚度精密控制、特殊合金微调的钢带现货供应、打样试制与规格定制批发服务,保障主机厂严苛验收。