在轴承及精密传动部件的制造中,垫片作为关键的间隙调整与缓冲元件,对材料的表面质量和内部韧性要求极高。20Cr 作为经典的低碳合金结构钢,不仅具备极佳的渗碳性能(保证表面耐磨),更能通过合理的加工获得优异的芯部韧性,是高端垫片的理想选材。
近期,一位核心客户在采购 20Cr,厚度 4.0mm 的冷轧钢带用于冲压轴承垫片时,遇到了极其棘手的质量问题。由于客户希望“省掉冲压后的双面研磨工序”以节约成本,因此对 4.0mm 钢带的原始表面要求极其变态。然而,他们使用上一家供应商的材料时,发现钢带表面布满了连续的、类似“拉丝”一样的细微划伤。这些划伤在渗碳处理后直接变成了应力集中点,导致垫片在疲劳测试中频频断裂。
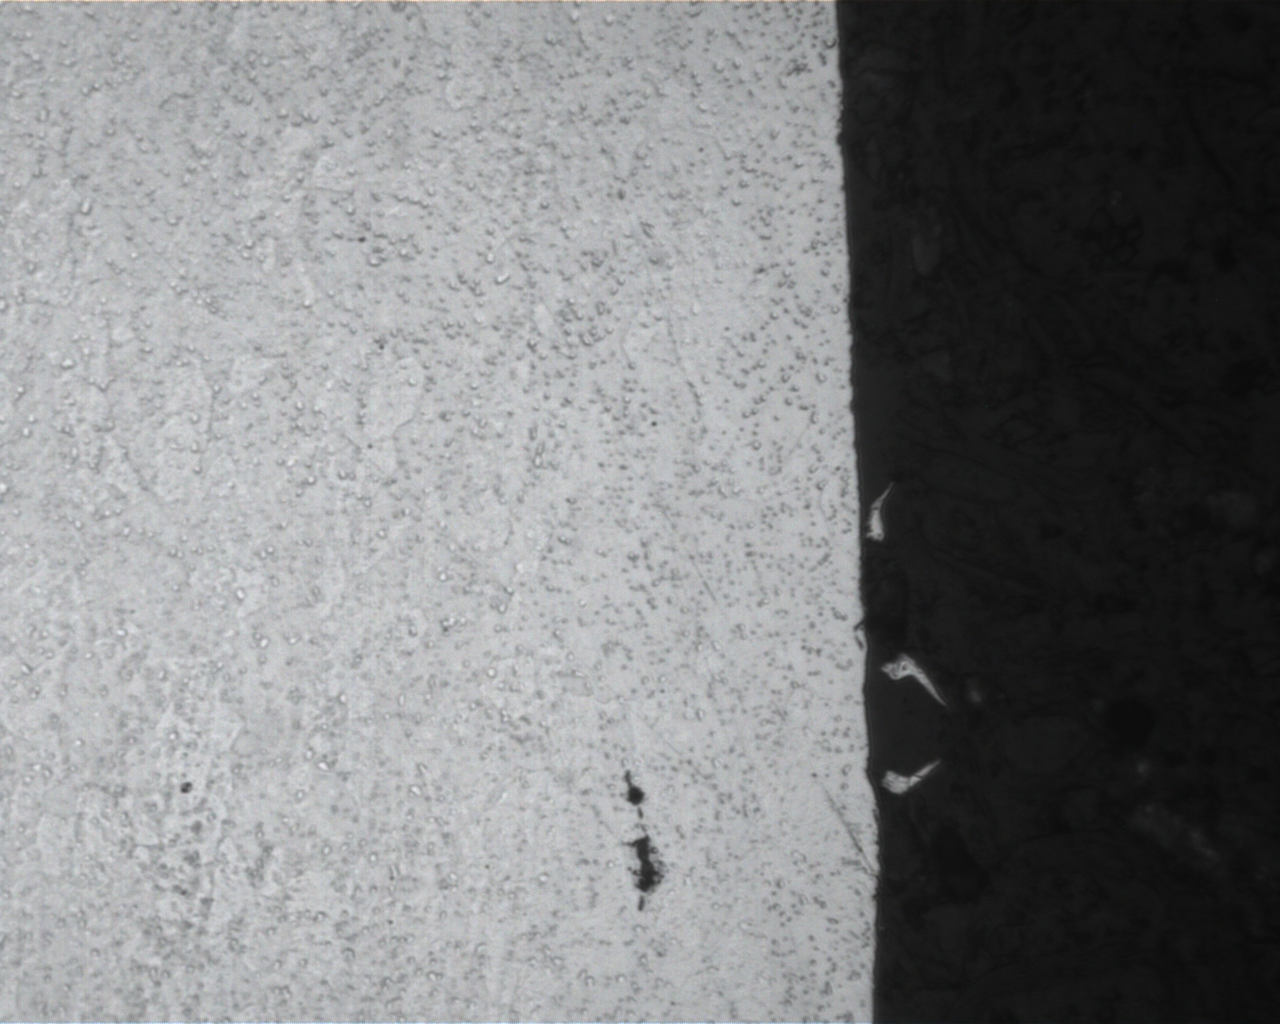
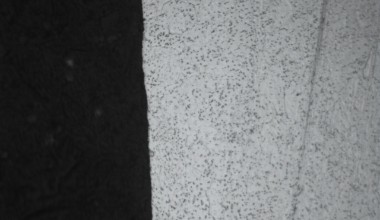
20Cr 4.0mm冷轧钢带
客户拿到问题样品求助上海有象。作为懂技术的现货商,我们的技术团队一眼看穿了症结所在:这种连续的拉丝划伤,往往是因为前供应商的加工设备极限刚好卡在了 4.0mm。无论是冷轧机组的张力失控、还是后续分切开平设备的导向辊磨损,在处理这种较厚的合金钢时,极易对表面造成机械性“挫伤”。
【技术解决方案】:8.0mm 坯料降维打击与全氢罩退
4.0mm 的冷轧态 20Cr 属于典型的“厚板冷轧”,在坯料软化和压延过程中极具挑战。为了帮助客户省去研磨成本,实现“表面零拉丝”的直接冲压,上海有象动用了重装设备矩阵进行了工艺重构:
-
大余量坯料与极限制御: 我们摒弃了常规的薄余量轧制,依托宝武体系优质货源,直接精选了厚度达 8.0mm 的 20Cr 热轧酸洗母卷进行加工。利用 AGC 650 可逆式精密冷轧机组强大的压下能力,设定了科学的道次压下率,在强力形变中彻底消除热轧板的表面缺陷。
-
防挫伤辅助设计: 针对厚板冷轧易产生的机械划伤,我们在张力控制系统、导向辊组以及乳化液润滑系统中加入了特殊的辅助保护手段。确保带钢在巨大的轧制力下依然能顺滑穿带,最终轧制出的 4.0mm 成品表面光洁如镜,毫无拉丝痕迹。
-
高标准球化退火(零脱碳): 20Cr 作为渗碳钢,表面绝对不允许有脱碳层。我们将轧制后的重卷送入顶尖的 EBNER 全氢罩式退火炉。在 99.999% 纯氢气保护下,不仅获得了极佳的碳化物球化率,更将表面脱碳层严控在极限范围(<5μm),赋予了垫片无与伦比的深冲与芯部韧性。
依托核心材质阵列,消除后道工序
这批定制的 4.0mm 20Cr 冷轧带钢交付后,客户直接上机冲压,无需任何二次研磨,产品顺利通过了极其严苛的轴承疲劳测试。
在www.ushinedev.com,我们不仅提供材料,更致力于为您消除昂贵的后道加工作业。我们全面聚焦三大核心材质组:涵盖 20Cr、16MnCr5 的低合金高强钢;涵盖 DC01-DC06 的优质碳素钢及冷成形钢;以及各类超薄不锈钢及特种钢。 如果您也正在苦恼于厚板冷轧的表面划伤、公差超差或球化不良,请立即联系上海有象,获取专业的材料体检报告、现货供应清单、规格定制评估及批发单价咨询。
【20Cr 冷轧钢带与厚板冲压 FAQ】
-
Q:为什么采购的 4.0mm 冷轧 20Cr 钢带表面会有连续的拉丝划伤?
-
A: 4.0mm 属于冷轧厚板,合金钢的变形抗力很大。如果供应商的轧机或纵剪/开平设备能力刚好卡在这个厚度极限,设备运行时极易产生微观滑动摩擦,从而在钢板表面留下类似拉丝的机械挫伤。懂技术的现货商会采用能力冗余的大型精密设备,并辅以特殊保护工艺来确保表面光洁。
-
-
Q:20Cr 钢带冲压成轴承垫片,为什么对退火球化率和表面脱碳要求这么高?
-
A: 20Cr 作为渗碳用钢,必须具备极佳的芯部韧性以抵抗冲击。退火不充分(球化率低)会导致冲压开裂或芯部发脆;而如果在退火时发生“表面脱碳”,将直接导致后续渗碳处理失败,表面硬度无法达标。上海有象通过全氢罩退工艺,能完美兼顾高球化率与表面无脱碳。
-
-
Q:上海有象能提供厚度达到 4.0mm 甚至更厚的 20Cr 冷轧现货吗?
-
A: 可以。我们专注于低合金高强钢的深加工,依托 AGC 650 等大型精密冷轧机组,完全具备 1.0mm - 12mm 厚板高精度冷轧的能力。我们不仅提供各类特殊厚度的现货供应,更支持针对表面要求的免研磨规格定制及批发单价咨询。