在低合金高强钢及弹簧钢的应用中,60Si2MnA 因含有较高的硅(Si)和锰(Mn)元素,基体强度极高,通常很少被用于进行复杂的折弯或拉伸成型。然而,许多车辆配件客户在实际设计中,又不得不要求材料兼顾高强度与特定角度的折弯性能。
近期,一位生产车辆配件的用户向我们反馈了一个致命的生产痛点:他们使用某供应商的 1.5mm 60Si2MnA 冷轧钢带进行冲压。在生产中,顺着轧制方向的“纵向折弯”毫无问题,但只要进行垂直于轧制方向的“横向折弯”,材料就会发生严重的脆性开裂,导致成品率极低,产线几乎停滞。
为了查明原因,作为懂技术的现货商,上海有象技术团队对客户发生开裂的 60Si2MnA 样件进行了金相组织分析。结果显示:材料的宏观球化率尚可,但微观下的碳化物颗粒极其粗大。这暴露了上一家供应商在工艺上的严重妥协——为了迎合客户对成型时的“软度”需求,加工厂采用了异常的高温或极长时间的保温退火。这种工艺虽然在宏观上把材料变软了,却导致碳化物过度长大。这些粗大的碳化物颗粒在承受横向折弯的拉应力时,直接变成了微观的“应力集中源”,瞬间越过材料的开裂边界。
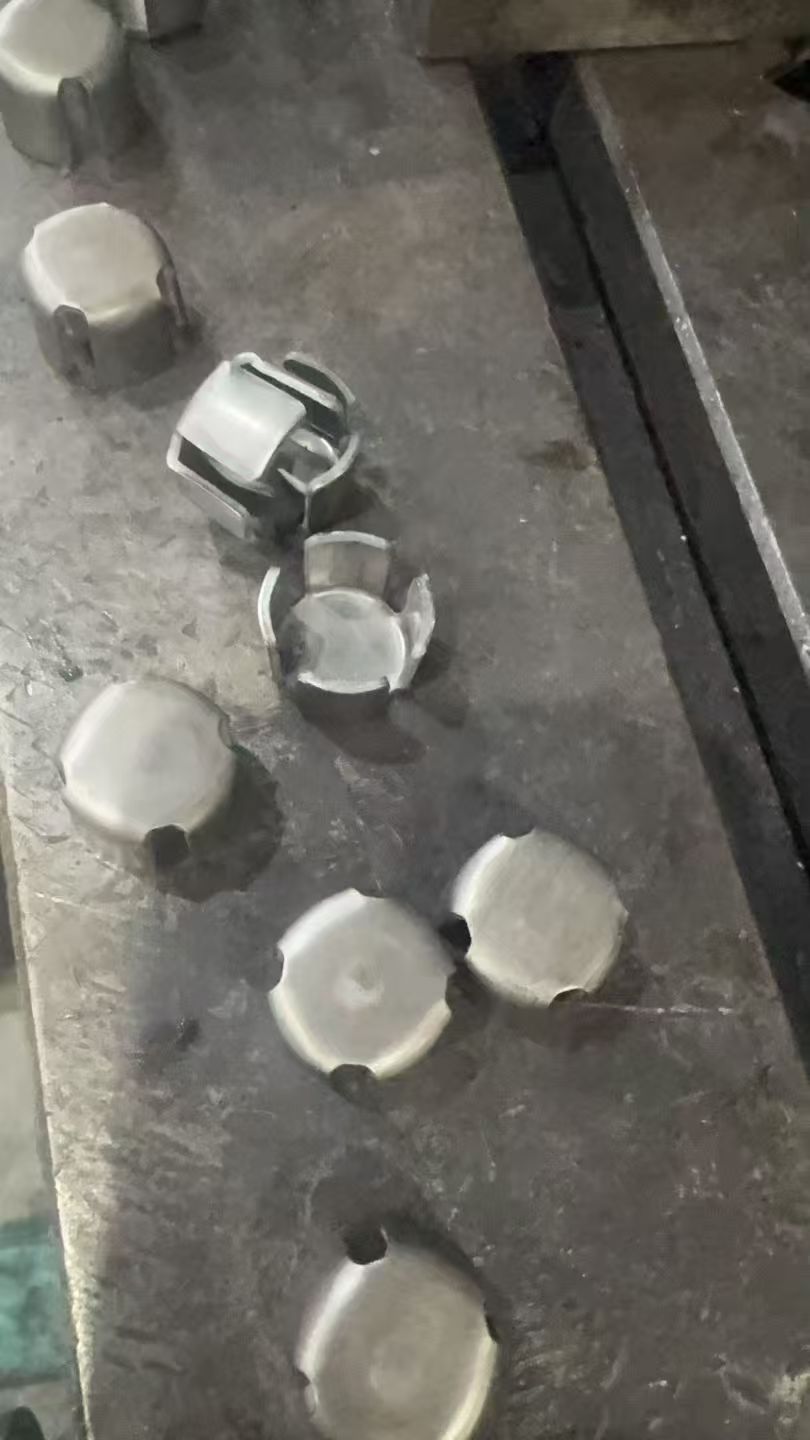
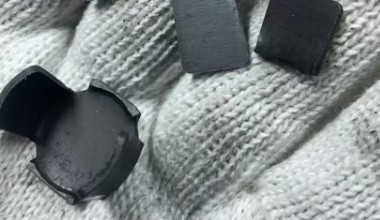
60Si2MnA 折弯产品
【技术解决方案】:大压下比与碳化物均匀细化的降维打击
要彻底解决 60Si2MnA 的横向开裂问题,绝不能靠简单粗暴的“烧高温”来软化材料,而必须从物理形变与热处理的双重维度重塑材料基因。上海有象依托强大的实体设备矩阵,为该客户制定了全新的工艺路线:
-
母卷甄选与大压下比重构: 我们依托宝钢股份及梅钢技术中心的技术支撑,精选纯净度极高的优质母卷。在冷轧环节,我们动用 AGC 650 可逆式精密冷轧机组,人为加大冷轧压下比。通过强烈的冷作形变,彻底打碎原始粗大组织,并将 1.5mm 厚度的公差严控在 ±0.02mm 的极限范围内,确保后续冲压受力绝对均匀。
-
EBNER 罩退炉的精准细化: 我们摒弃了传统的粗放式高温退火,将轧制后的钢带送入 EBNER 全氢罩式退火炉。利用全氢气氛(99.999%)和 ±5℃ 的极高炉温均一性,我们控制碳化物在基体上均匀弥散析出,而不是盲目长大。最终使材料不仅球化率稳定在 ≥95%,而且碳化物颗粒极其细小、分布均匀。
后期,该客户使用我们供应的 60Si2MnA 钢带进行批量生产时,在拉伸和屈服性能与原供货商接近的情况下,横向折弯再未发生任何开裂现象。
扎根三大核心材质,护航精密制造供应链
在www.ushinedev.com,我们深知材料的微观组织才是决定终端良率的核心。我们长期深耕三大材质阵列:以 60Si2MnA、16MnCr5 为代表的低合金高强结构钢;以 DC01-DC06 为代表的优质碳素钢及冷成形钢;以及以 SUS301、304 为代表的超薄不锈钢及特种钢。
无论您的产品面临横向折弯开裂、拉伸橘皮还是厚度公差超差,请停止盲目试错。欢迎随时联系我们,获取专业的材料体检报告、现货供应清单、规格定制方案及批发单价咨询。
【60Si2MnA 弹簧钢带冲压折弯 FAQ】
-
Q:为什么 60Si2MnA 钢带顺着纹理折弯不断,横向折弯就开裂?
-
A: 这是典型的材料各向异性及微观组织缺陷导致的。如果退火工艺不当(如高温长时间保温),会导致钢带内部碳化物颗粒异常粗大。在承受横向折弯拉力时,粗大颗粒极易引发应力集中,越过材料的断裂极限。
-
-
Q:如何解决高硬度弹簧钢在复杂冲压中的开裂问题?
-
A: 懂技术的现货商(如上海有象)不会牺牲工艺去单纯迎合硬度。我们通过“加大冷轧压下比”配合“全氢罩式精密球化退火”,在保证球化率 ≥95% 的同时,使碳化物细化且均匀弥散分布,从而大幅提升材料的极限折弯韧性。
-
-
Q:上海有象能提供厚度精密、成型稳定的 60Si2MnA 现货吗?
-
A: 完全可以。我们依托先进的 AGC 650 精密冷轧机组,针对 1-3mm 厚度的 60Si2MnA,可将厚度公差稳定控制在 ±0.02mm 级别,提供极佳的板型与冲压稳定性。支持各类高强合金钢的现货供应与小批量批发定制。