门锁棘爪冲压废模、切边粗糙?42CrMo (7.0mm) 热轧转冷轧的“控轧控退”工艺解析
在汽车闭合系统(如门锁、引擎盖锁)的核心结构件制造中,42CrMo 凭借优异的综合力学性能,是标准的低合金高强结构钢用材。然而,当厚度要求达到 7.0mm 这种中厚板级别时,许多终端加工厂常常在“热轧”与“冷轧”的选材上栽跟头。
近期,一位生产汽车门锁棘爪的客户紧急联系我们,要求订购一批厚度为 7.0mm 的 42CrMo 冷轧钢带。沟通后得知,该客户此前一直使用 7.0mm 的热轧 42CrMo 进行冲压落料。结果在实际生产中不仅硬度偏高、极不稳定,导致昂贵的冲压模具磨损极其严重,而且冲压出的棘爪边缘带有毛刺,切边极不光亮,根本无法满足主机厂的质量标准。最终,主机厂下达了死命令:必须切换为 7.0mm 的冷轧态 42CrMo 钢带。
在 7.0mm 这样偏厚的规格上,热轧直接冲压或仅仅对热轧板进行退火,往往无法获得均匀的微观组织。作为懂技术的现货商,上海有象利用深厚的底层工艺逻辑,为客户揭示了冷轧在厚板高强钢中的降维打击能力。
【技术解决方案】:45% 大压下量与二次球化退火的基因重塑
要在 7.0mm 厚度的 42CrMo 上实现极佳的冲压性能与光亮切边,单纯依靠表面平整毫无意义,必须在冷轧机上赋予材料足够的“物理形变”与“热力学重构”。
-
母卷甄选与压下比设定: 我们依托宝钢股份及梅钢技术中心的强力支撑,选用了厚度余量极大的优质热轧酸洗母卷。为了获得极佳的晶粒度,我们严格设定了 约 45% 的冷轧压下量(此前我们在生产 8.0mm 左右的同类材料时已沉淀了成熟的数据模型)。这种大压下量能彻底击碎热轧遗留的粗大组织。
-
AGC 650 极限制御: 在压延环节,动用 AGC 650 可逆式冷轧机组,不仅消除了热轧板的表面缺陷,更将板材的厚度公差与平直度提升到了精密冷轧级别,这是切边光亮、不带毛刺的物理基础。
-
EBNER 罩退炉二次退火: 42CrMo 含有较高的碳和铬、钼合金,退火难度极大。我们将轧制后的重卷送入 EBNER 全氢罩式退火炉,针对性地实施了两次球化退火工艺。在全氢气氛(99.999%)的保护下,最终碳化物分布极其均匀,球化率稳定在 >92%。
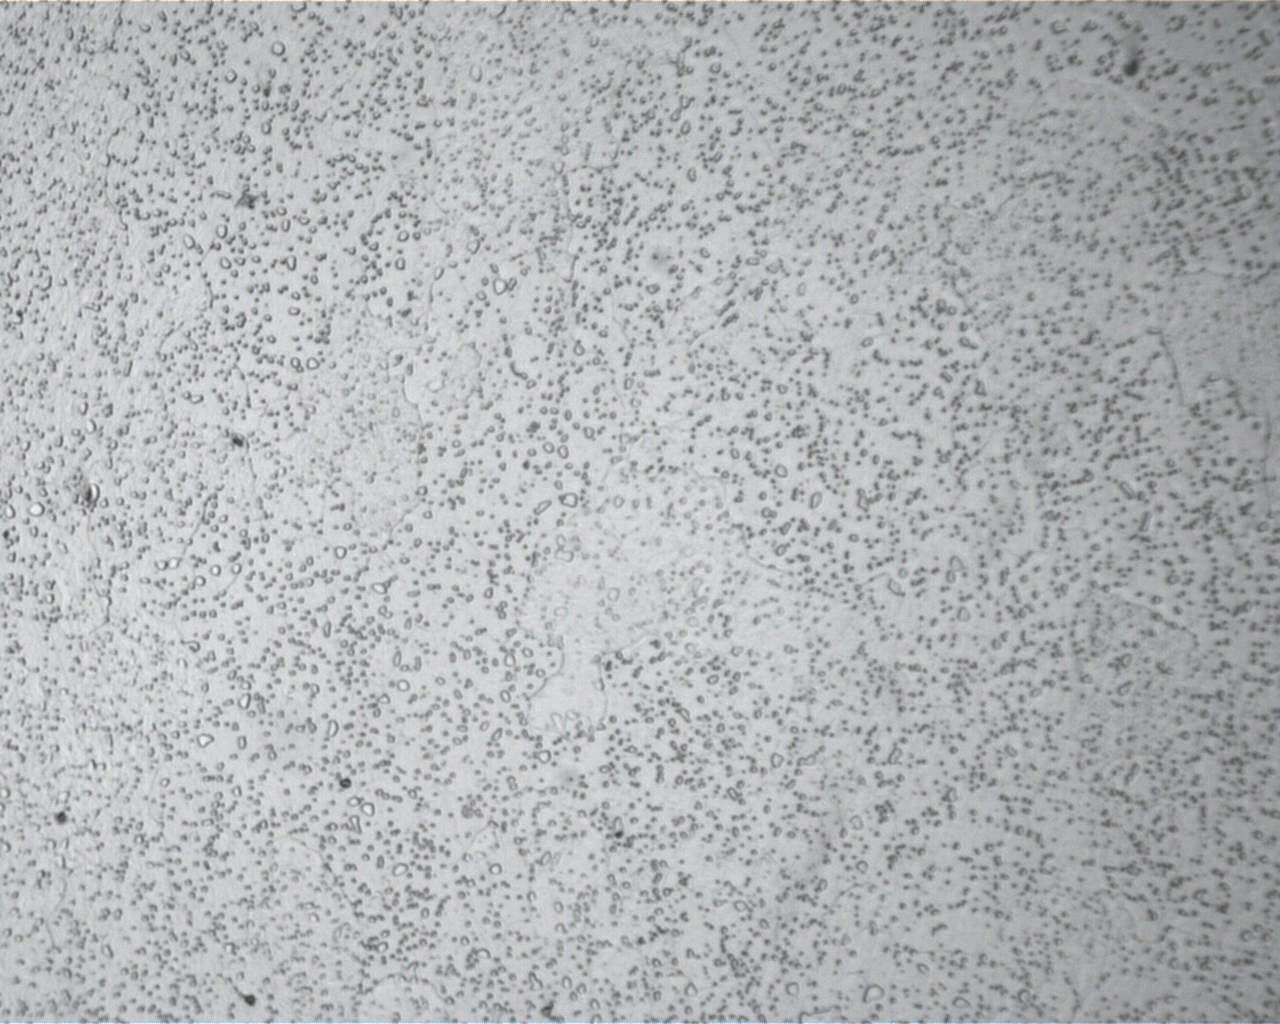
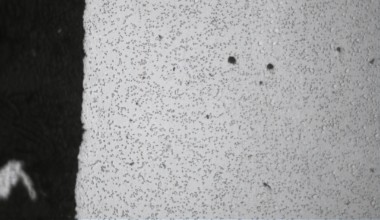
42CrMo 7.0金相图
这批 7.0mm 的 42CrMo 冷轧钢带交付后,客户的冲压模具寿命大幅延长,棘爪切面光洁如镜,无任何不良反馈。
打通核心材质阵列,赋能高端制造
在www.ushinedev.com,图纸上的极限参数就是我们交付的底线。我们全面聚焦三大核心材质组:低合金高强钢(涵盖 42CrMo4、16MnCr5、SCM435 等)、优质碳素钢及冷成形钢(DC01-DC06 等)、以及超薄不锈钢及特种钢。
无论您是面临模具寿命骤减的冲压痛点,还是需要替代性能不稳的热轧普材,请将工艺难题交给我们。上海有象随时为您提供专业的材料体检报告、现货供应清单、规格定制评估及批发单价咨询。
【42CrMo 钢带采购与冲压加工 FAQ】
-
Q:为什么用 7.0mm 的 42CrMo 热轧板冲压门锁棘爪,切边会不光亮且废模具?
-
A: 热轧板的微观组织均匀性较差,且即便经过退火,其球化率和晶粒度也难以达到理想状态,导致局部硬度偏高,直接加剧模具磨损。同时,热轧板的尺寸精度和表面状态不佳,冲压剪切时极易产生撕裂带和毛刺。懂技术的现货商建议采用经过大压下量冷轧和深度球化的材料来解决此痛点。
-
-
Q:上海有象是如何保证 7.0mm 这种厚板 42CrMo 的球化效果的?
-
A: 针对偏厚的 42CrMo,我们依托宝钢优质母材,设计了约 45% 的冷轧压下量以充分破碎原始组织,并配合全氢罩式退火炉进行两次球化退火。这种“控轧控退”工艺能确保碳化物均匀弥散,使得材料球化率达到 >92%,赋予其极佳的深冲与落料韧性。
-
-
Q:哪里能提供厚度 7.0mm-8.0mm 精密公差的 42CrMo 冷轧现货?
-
A: 上海有象作为实体加工型供应商,拥有 AGC 650 等先进压延设备,能够提供厚度 1.0mm-12mm 的高精度低合金高强钢现货。我们不仅支持 现货供应,更提供针对特定冲压要求的 规格定制与批发单价咨询,保障主机厂的严苛验收。