同样的 DC01 轧硬料,为什么别人家的频频开裂,我们能 10 天完美交付? 在优质碳素钢及冷成形钢的采购中,DC01 及其对应的轧硬状态(如 C590、C690 等)是极其主流的大宗用材。然而,一旦涉及对材料形变要求极高的精密结构件,普通贸易商往往会束手无策。
近期,一位生产高精密结构件的客户火急火燎地找到我们。他们正使用一款 DC01-C690,厚度 1.8mm 的冷轧钢带。由于原供应商的材料在冲压成型时持续开裂,导致客户产线停工,交期告急。
面对危局,上海有象利用快捷的响应机制,在国庆假期期间紧急调配资源完成样品试制。客户上机试冲后,产品完美成型,零开裂! 随后,我们直接锁定该样品的专属工艺,仅用 10 天周期就完成了大批量的生产与交付,彻底解了客户的燃眉之急。
1. 痛点解码:DC01 轧硬工艺的“三大翻车现场”
作为懂技术的现货商,我们深知:带有强度要求的 DC01 绝不是在轧机上“随便压硬”就完事了。工艺路线一旦选错,客户车间就会出现各种诡异的加工痛点:
-
痛点一:位移开裂(应力集中与晶粒纤维化)。 像上述客户遇到的开裂,往往是因为冷轧压下工艺不合理,导致材料内部应力极度集中;或者在强行轧硬的过程中,晶粒发生严重的“纤维化”。当客户在冲压时发生较大位移形变时,纤维化的晶界极易撕裂。
-
痛点二:下料变形(平面度失真)。 有些客户做的是纯平面件。钢带在卷材状态下看着很平,但一经冲床下料,原本平整的零件瞬间翘曲变形。这正是因为钢带内部潜伏着巨大的残余应力,切断的瞬间应力释放所致。
-
痛点三:冷镦毛刺与硬度失控。 在使用 DC01-C590 进行冷镦时,因组织不均产生间断性毛刺;或者在生产阀片挡板等精密件时,由于图纸硬度范围极窄,原供应商控轧精度不够,硬度忽高忽低直接导致成品报废。
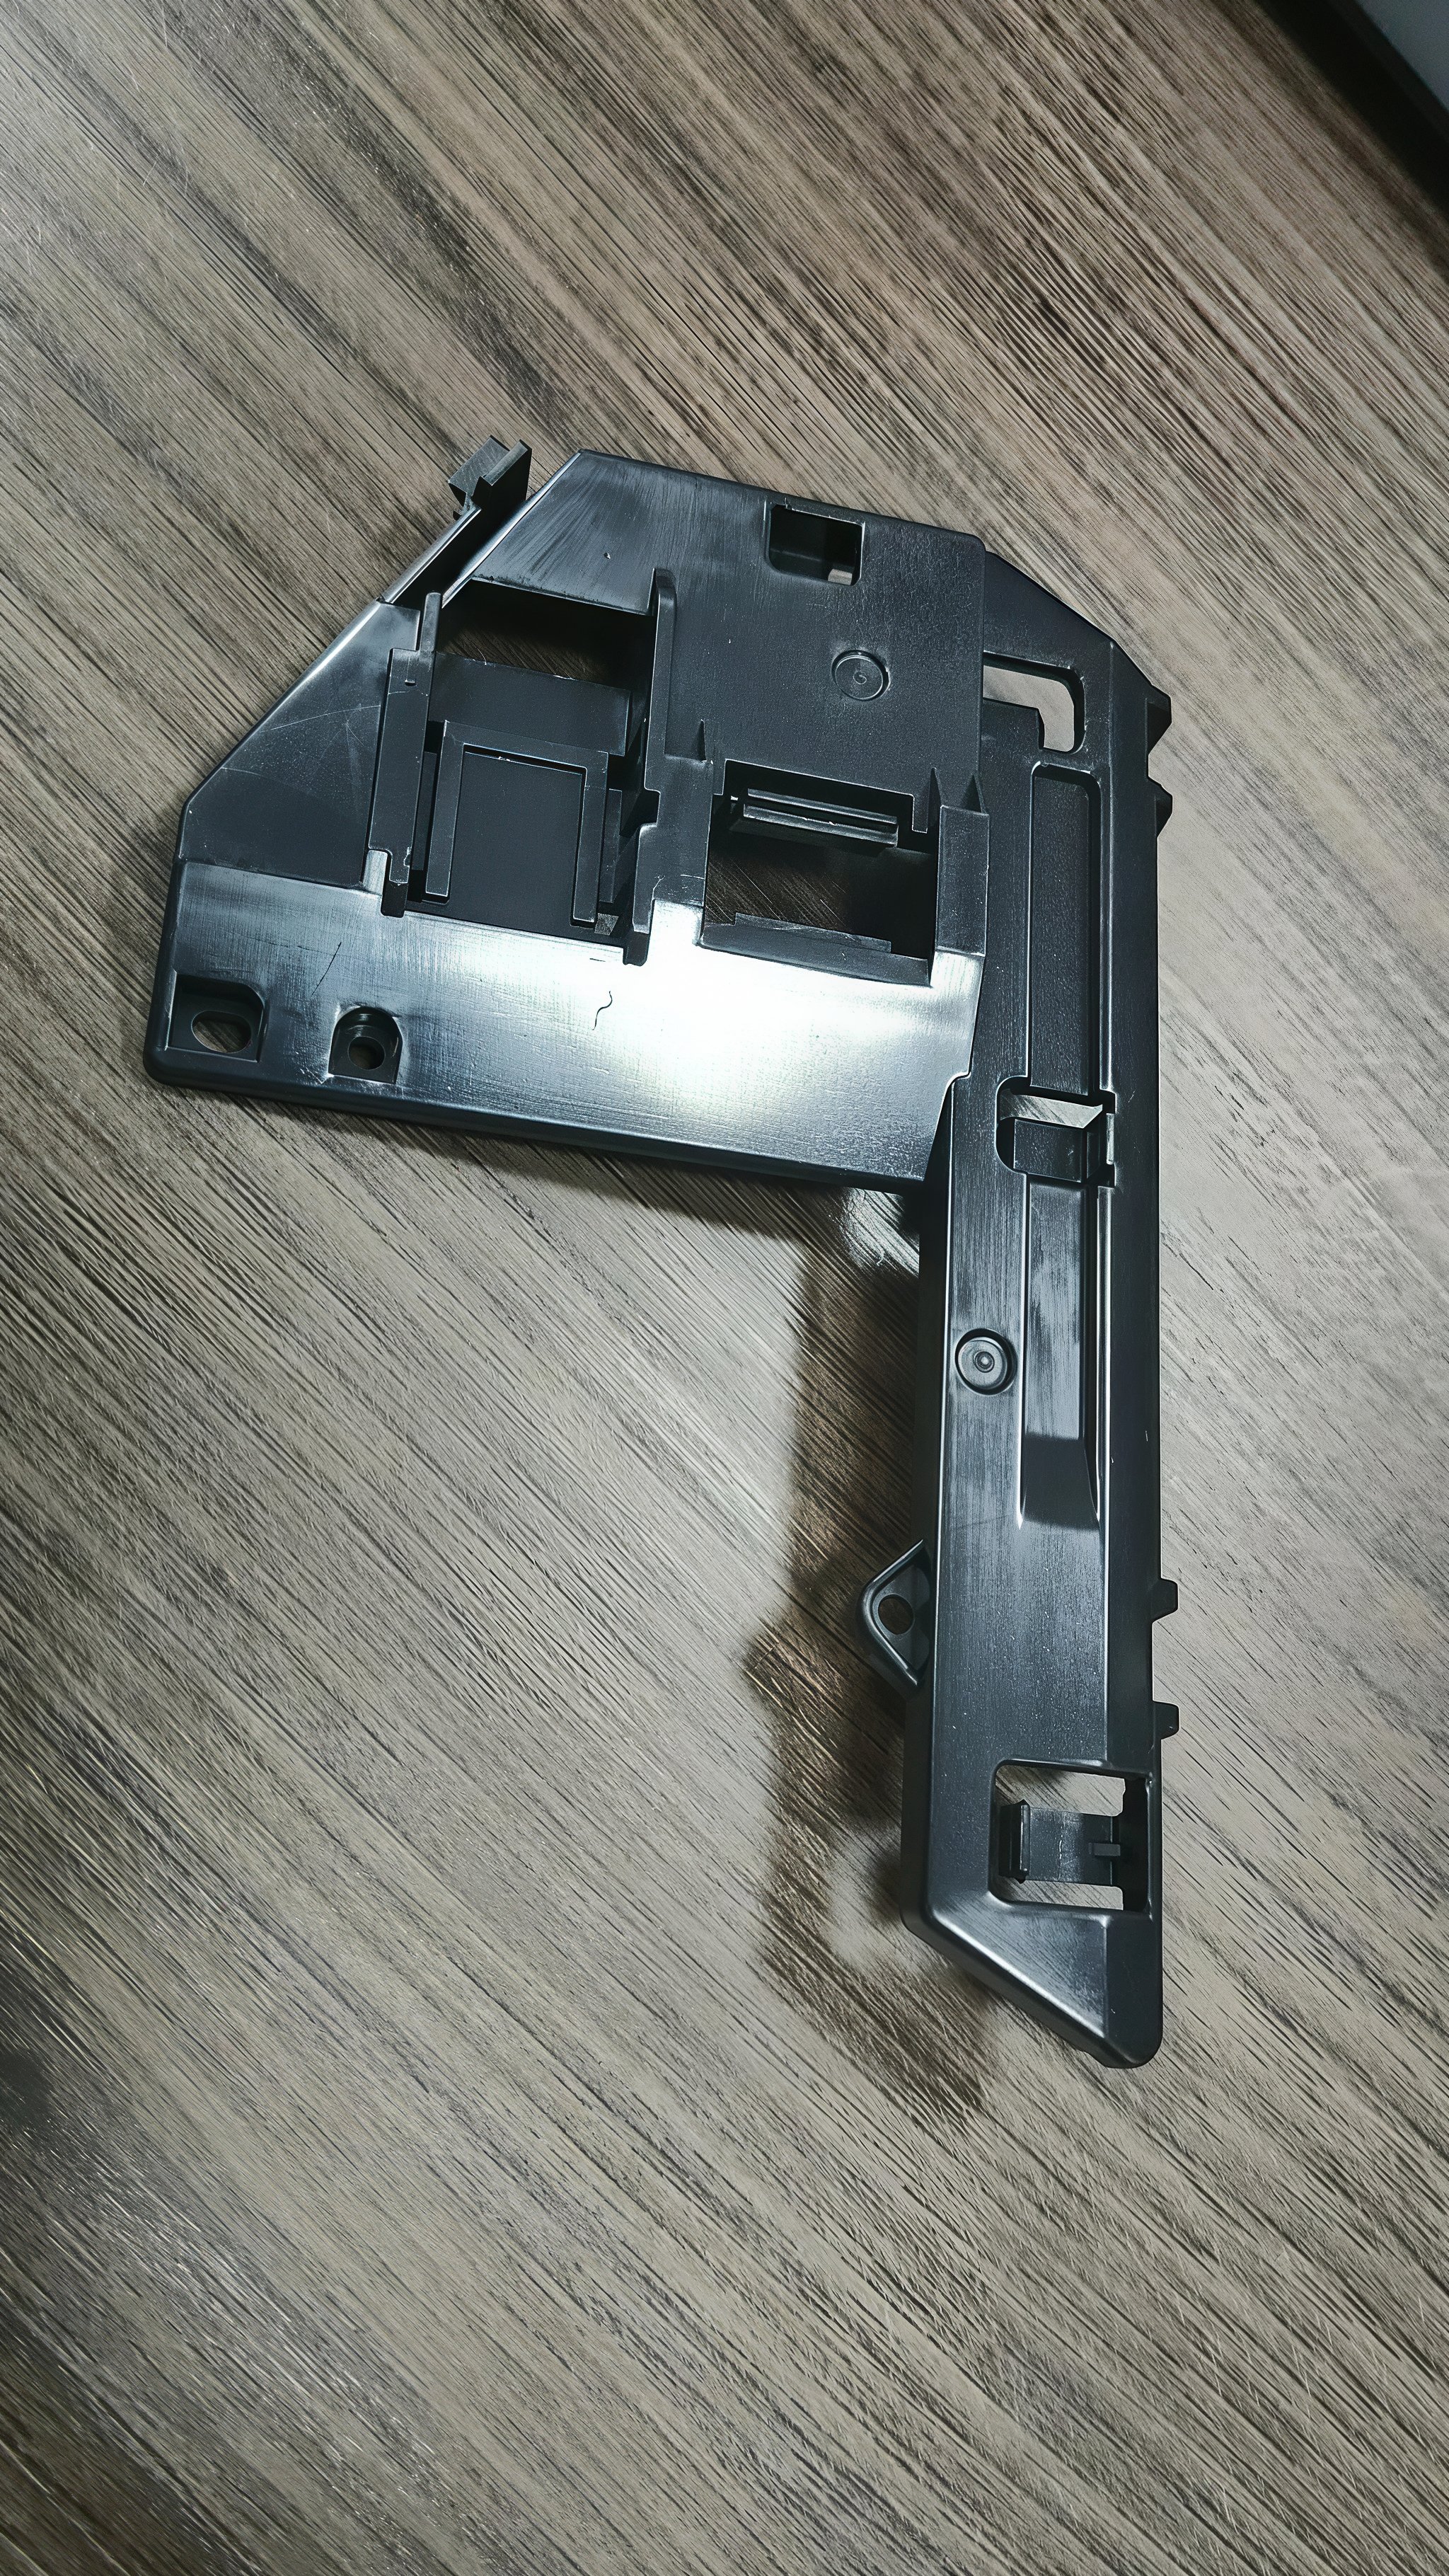
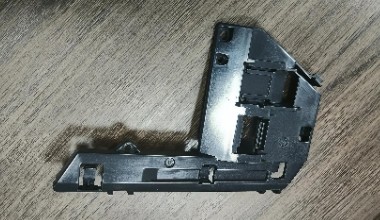
折弯件(网图)
2. 【技术解决方案】:AGC 650 极限制御与专属工艺锁单
要解决这些痛点,必须拥有从源头母材到精密轧制的实体管控能力。针对 DC01 的特殊强度定制,上海有象依托强大的设备矩阵打出了“组合拳”:
-
母卷基因优选: 我们依托宝钢股份及梅钢技术中心的技术支撑,精选成分最纯净的热轧酸洗母卷,从源头确保材料良好的延展基因。
-
AGC 精密控轧,拒绝粗暴形变: 在压延环节,我们动用高精度的 AGC 650 可逆式冷轧机组。通过精确计算的道次压下率,在赋予材料 C590/C690 强度的同时,避免晶粒过度纤维化。更核心的是,针对客户 1.8mm 的厚度,我们将厚度公差硬生生锁死在 ±0.02mm 级别(1-3mm厚度区间标准),确保客户冲压受力绝对均匀。
-
内应力消除体系: 针对需要极高平面度的客户,我们配合退火与精密张力整平工序,彻底释放材料内部残余应力,确保下料后“零回弹、零翘曲”。
3. 不仅提供现货,更提供“不翻车”的供应链保障
在www.ushinedev.com,我们专注于为您打通三大核心材质阵列:以 DC01-DC06 为代表的碳素钢系列、以 16MnCr5 / SCM435 为代表的低合金高强钢,以及超薄特种不锈钢。
如果您也正在被材料开裂、下料变形或硬度不达标所折磨,请停止盲目换料试错。上海有象为您提供从问题诊断、快速打样到批量交付的全流程服务。欢迎随时联系我们,获取专属的现货供应清单、规格定制评估及批发单价咨询。
【DC01-C590/C690 轧硬钢带加工 FAQ】
-
Q:为什么 DC01-C690 钢带在冲压成型时容易开裂?
-
A: 当图纸对 DC01 提出高强度(如 C690)要求时,如果冷轧工艺设计不当,会导致材料内部“应力集中”或发生严重的“晶粒纤维化”。在客户进行较大位移的冲压形变时,纤维化的晶界极易发生撕裂。懂技术的现货商会通过精密计算冷轧压下率来兼顾强度与韧性。
-
-
Q:冲压平面件时,为什么 DC01 钢带下料后会翘曲变形?
-
A: 这是因为材料内部存在较大的冷作硬化残余应力。整卷材料在张力下显得平整,但冲裁切断后应力瞬间释放,导致零件不平。上海有象通过专有的压延与去应力工艺,能为您定制冲裁后依然保持极高平面度的高精带钢。
-
-
Q:哪里能定制厚度公差极小、硬度范围极窄的 DC01 钢带现货?
-
A: 上海有象作为实体加工型供应商,拥有强大的现货加工能力。我们依托 AGC 650 精密冷轧机组,针对 1-3mm 厚度的 DC01,可将公差严控在 ±0.02mm 内,并能针对阀片挡板等精密部件定制极其狭窄的硬度区间,支持快至 10 天的打样与大批量定制批发。
-